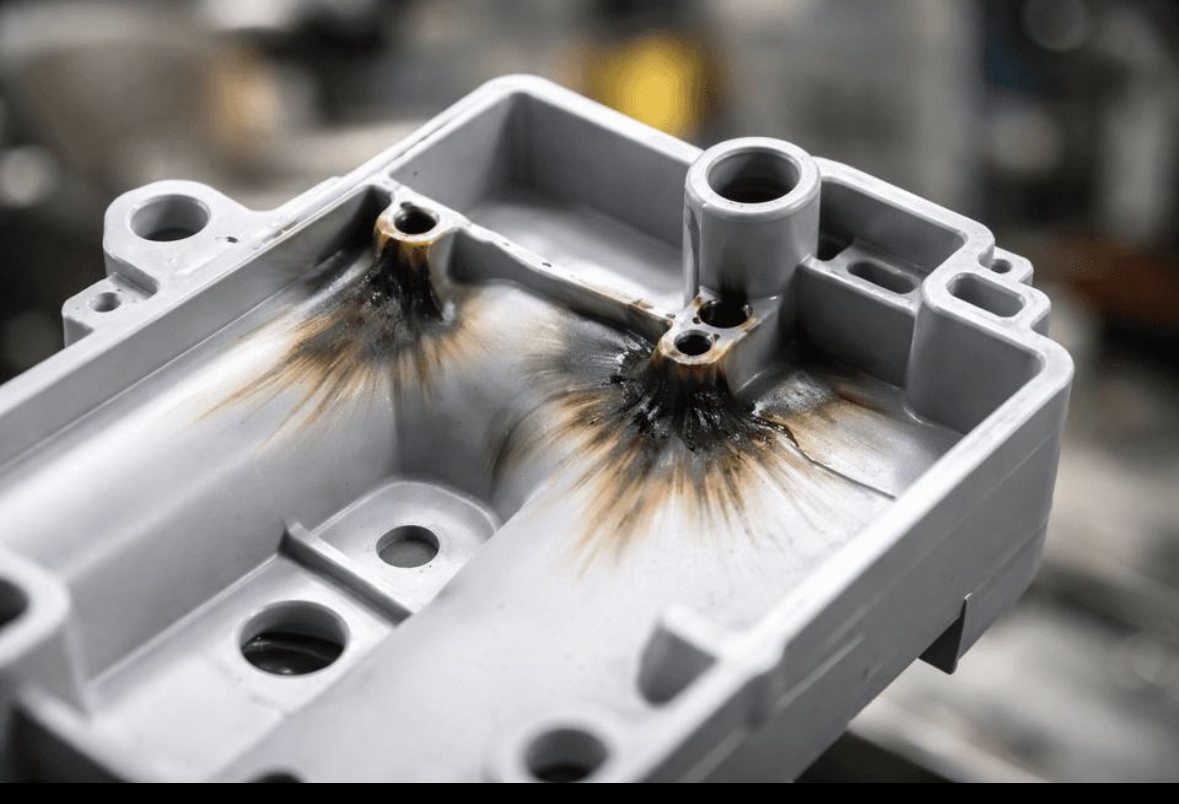
علت سوختگی قطعات پلاستیکی در تزریق چیست؟ راهنمای عیبیابی و رفع مشکل
سوختگی قطعات پلاستیکی یکی از عیوب مهم در فرایند تزریق پلاستیک است که میتواند باعث افزایش ضایعات، کاهش کیفیت محصول و توقف خط تولید شود. این عیب معمولاً بهصورت لکههای قهوهای یا سیاه روی سطح قطعه دیده میشود و در بعضی موارد، در انتهای مسیر جریان مواد یا اطراف نقاط خاصی از قطعه ظاهر میشود.
نکته مهم این است که هر لکه سوختگی الزاماً ناشی از بالا بودن دمای مواد نیست. گاهی علت اصلی، حبس هوا در حفره قالب و افزایش ناگهانی دمای آن بر اثر فشردهشدن هواست. به همین دلیل، بالا و پایین کردن دما یا سرعت تزریق بدون تشخیص علت اصلی، ممکن است مشکل را حل نکند و حتی عیب جدیدی ایجاد کند.
در این مقاله، دلایل اصلی سوختگی قطعات، روش تشخیص منشأ عیب و راهکارهای عملی برای رفع آن را بررسی میکنیم.
سوختگی در تزریق پلاستیک چگونه ایجاد میشود؟
سوختگی قطعه معمولاً در اثر تخریب حرارتی مواد پلیمری یا افزایش شدید دمای موضعی ایجاد میشود. یکی از سازوکارهای شناختهشده این پدیده، فشردهشدن هوای محبوس در انتهای مسیر جریان مواد داخل قالب است که میتواند دمای موضعی را بهشدت افزایش دهد.
در کنار حبس هوا، عوامل دیگری نیز ممکن است باعث ایجاد لکههای سوخته شوند؛ از جمله:
* بالا بودن بیش از حد دمای مذاب یا زمان ماند مواد در سیلندر * سرعت بالای تزریق در بخش انتهایی پرشدن قالب * تخلیه نامناسب گازها از قالب * وجود مواد تخریبشده در سیلندر، نازل یا کانالهای جریان * آلودگی مواد یا اختلاط نامناسب مواد بازیافتی * طراحی نامناسب مسیر جریان و محل برخورد جبهههای مذاب
برای رفع عیب، ابتدا باید مشخص شود که سوختگی از کدام عامل ناشی شده است.
۱. حبس هوا در قالب؛ یکی از مهمترین دلایل سوختگی
وقتی مذاب وارد حفره قالب میشود، هوای داخل حفره باید از طریق مسیرهای خروج هوا خارج شود. اگر این مسیرها مسدود باشند یا ظرفیت کافی نداشته باشند، هوا در بخشهایی از قالب محبوس میشود.
با ادامه تزریق، این هوا فشرده شده و دمای آن افزایش پیدا میکند. در نتیجه، ممکن است آثار سوختگی در انتهای مسیر جریان یا نقاطی که جبهههای مذاب به یکدیگر میرسند، ظاهر شوند.
نشانههای احتمالی حبس هوا
* سوختگی در انتهای مسیر پرشدن قطعه * تکرار عیب در یک محل مشخص از قطعات متوالی * مشاهده عیب در اطراف انتهای پرشدن یا خطوط جوش * بهبود عیب پس از اصلاح تهویه قالب یا کاهش سرعت تزریق در مرحله پایانی
راهکارهای رفع مشکل
۱. محل دقیق سوختگی را روی قطعه مشخص کنید و آن را با مسیر جریان مواد مقایسه کنید.
۲. شیارهای هواگیری قالب را از نظر گرفتگی ناشی از رسوبات، مواد تخریبشده یا آلودگی بررسی کنید.
۳. وضعیت خروج هوا در انتهای مسیر پرشدن، اطراف پینهای پران و خطوط جوش را ارزیابی کنید.
۴. در صورت نیاز، عمق و عرض شیارهای هواگیری را با توجه به جنس مواد، طراحی قالب و الزامات فنی بررسی کنید.
۵. اگر سوختگی در یک نقطه ثابت تکرار میشود، طراحی مسیر جریان و امکان ایجاد هواگیری تکمیلی را بررسی کنید.
نکته فنی: افزایش ابعاد شیار هواگیری بدون در نظر گرفتن نوع پلیمر و ویسکوزیته مذاب میتواند باعث پلیسه شود. اصلاح هواگیری باید بر اساس طراحی مهندسی قالب انجام شود.
۲. آیا سرعت بالای تزریق باعث سوختگی میشود؟
سرعت تزریق یکی از پارامترهای مهم در کنترل کیفیت قطعات است، اما رابطه آن با سوختگی همیشه مستقیم نیست.
سرعت بالای تزریق میتواند در بعضی شرایط باعث تشدید حبس هوا و افزایش گرمایش موضعی شود. در مقابل، کاهش بیش از حد سرعت نیز ممکن است موجب سردشدن جبهه جریان، افزایش فشار موردنیاز یا ایجاد عیوب دیگر شود.
بنابراین، کاهش سرعت تزریق همیشه راهحل نهایی نیست.
روش پیشنهادی تنظیم سرعت
* ابتدا محل و الگوی سوختگی را مشخص کنید. * سرعت تزریق را در مرحلهای که عیب ایجاد میشود، بهصورت کنترلشده تغییر دهید. * در صورت امکان، از پروفایل چندمرحلهای سرعت تزریق استفاده کنید. * سرعت پرشدن اولیه و سرعت نزدیک به انتهای پرشدن را جداگانه ارزیابی کنید. * پس از هر تغییر، چند قطعه متوالی را بررسی کنید تا نتیجه قابل تکرار باشد.
اگر کاهش سرعت تزریق تأثیر محسوسی بر سوختگی ندارد، باید عوامل دیگری مانند هواگیری قالب، دمای واقعی مذاب و زمان ماند مواد بررسی شوند.
۳. دمای بالای مواد؛ علت مهم اما نه همیشگی
افزایش بیش از حد دمای مذاب میتواند احتمال تخریب حرارتی پلیمر را افزایش دهد. همچنین ماندن طولانی مواد در سیلندر، بهویژه در دماهای بالا، ممکن است باعث افت خواص یا تغییر رنگ مواد شود.
بااینحال، پایین آوردن دما بدون بررسی شرایط فرایند میتواند ویسکوزیته مذاب را افزایش دهد و پرشدن قالب را دشوارتر کند.
مواردی که باید بررسی شوند
* دمای واقعی مذاب در شرایط تولید * تنظیمات دمایی نواحی مختلف سیلندر * دمای نازل * زمان ماند مواد در سیلندر * توقفهای طولانی دستگاه در حالت گرم * سازگاری دمای فرایند با گرید دقیق مواد اولیه
دمای پیشنهادی تولیدکننده مواد باید نقطه شروع تنظیمات باشد. محدوده مناسب به نوع پلیمر، گرید، افزودنیها و شرایط دستگاه بستگی دارد.
۴. نقش مواد بازیافتی و آسیابشده در ایجاد سوختگی
استفاده از مواد آسیابشده در بسیاری از خطوط تولید رایج است، اما کیفیت این مواد میتواند روی پایداری فرایند تأثیر بگذارد.
اگر مواد بازیافتی قبلاً چند بار تحت فرایند حرارتی قرار گرفته باشند، ممکن است بخشی از خواص آنها تغییر کرده باشد. اختلاط مواد ناسازگار، آلودگی، باقیماندن مواد تخریبشده در مسیر جریان و شرایط نامناسب نگهداری نیز میتوانند باعث ایجاد عیوب ظاهری شوند.
در چنین شرایطی، باید علاوه بر تنظیمات دستگاه، کیفیت مواد نیز بررسی شود.
آزمون تشخیصی پیشنهادی
اگر امکان دارد، یک آزمون مقایسهای با مواد نو و مواد آسیابشده انجام دهید؛ اما شرایط دستگاه، قالب، پروفایل تزریق و سایر متغیرهای اصلی را تا حد امکان ثابت نگه دارید.
نتایج را ثبت کنید:
* اگر عیب با مواد نو برطرف شد، کیفیت مواد بازیافتی، آلودگی، اختلاط و سابقه حرارتی آنها را بررسی کنید. * اگر عیب با هر دو نوع ماده در همان محل باقی ماند، احتمال وجود مشکل در قالب، هواگیری یا شرایط پرشدن بیشتر میشود. * اگر عیب پس از توقف طولانی دستگاه ظاهر میشود، زمان ماند مواد و وضعیت تخلیه مواد تخریبشده را بررسی کنید.
این آزمون بهتنهایی علت را قطعی نمیکند، اما مسیر عیبیابی را محدودتر میکند.
۵. چگونه سوختگی را از سایر عیوب ظاهری تشخیص دهیم؟
هر لکه تیره یا تغییر رنگی، سوختگی حرارتی نیست. تشخیص اشتباه باعث میشود اپراتور پارامترهایی را تغییر دهد که ارتباطی با عیب اصلی ندارند.
نوع عیب نشانه احتمالی مسیر بررسی سوختگی ناشی از حبس هوا لکه تیره در انتهای مسیر جریان هواگیری و سرعت مرحله پایانی تخریب حرارتی مواد تغییر رنگ، گاهی همراه با افت خواص دمای مذاب و زمان ماند آلودگی مواد لکههای نامنظم یا ذرات خارجی مواد اولیه و مسیر انتقال رگههای ناشی از رطوبت خطوط نقرهای یا رگههای سطحی شرایط خشککردن و مشخصات ماده خط جوش خط مشخص در محل برخورد جریانها محل برخورد جریان و شرایط پرشدن
این جدول برای تشخیص اولیه است. ظاهر قطعه بهتنهایی همیشه برای تعیین علت کافی نیست.
۶. روش مرحلهبهمرحله عیبیابی سوختگی قطعه
برای جلوگیری از آزمونوخطای بیهدف، بهتر است عیبیابی به ترتیب مشخصی انجام شود.
مرحله اول: ثبت محل عیب
از قطعه معیوب عکس بگیرید و محل سوختگی را نسبت به گیت، انتهای مسیر جریان، خطوط جوش و نقاط هواگیری مشخص کنید.
مرحله دوم: بررسی تکرارپذیری
بررسی کنید سوختگی در تمام قطعات، بهصورت متناوب یا فقط پس از توقف دستگاه ایجاد میشود. الگوی تکرار میتواند سرنخ مهمی درباره منشأ عیب باشد.
مرحله سوم: بررسی قالب
شیارهای هواگیری، سطح جدایش قالب، اطراف پینهای پران و نقاط انتهایی پرشدن را از نظر گرفتگی یا طراحی نامناسب بررسی کنید.
مرحله چهارم: بررسی تنظیمات دستگاه
دمای واقعی مذاب، پروفایل سرعت تزریق، فشار تزریق، زمان ماند و شرایط توقف دستگاه را ارزیابی کنید. تغییرات باید کنترلشده و قابل ثبت باشند.
مرحله پنجم: مقایسه مواد
در صورت امکان، مواد نو و بازیافتی را تحت شرایط کنترلشده مقایسه کنید تا نقش کیفیت مواد مشخصتر شود.
مرحله ششم: ثبت نتیجه هر آزمون
برای هر تغییر، پارامتر اولیه، مقدار جدید، تعداد قطعات بررسیشده و نتیجه ظاهری را ثبت کنید. تغییر همزمان چند پارامتر، تشخیص علت اصلی را دشوار میکند.
۷. اشتباهات رایج در رفع سوختگی تزریق پلاستیک
چند اشتباه رایج باعث میشود زمان زیادی صرف تنظیمات بینتیجه شود:
* کاهش مکرر سرعت تزریق بدون بررسی هواگیری * پایین آوردن شدید دمای سیلندر بدون توجه به گرید مواد * افزایش دمای مذاب برای جبران پرشدن ناقص، بدون بررسی احتمال تخریب حرارتی * تغییر همزمان سرعت، فشار و دما * تمیز نکردن مسیرهای هواگیری قالب * استفاده از مواد آسیابشده بدون کنترل کیفیت و سازگاری * تأیید نتیجه بر اساس یک قطعه سالم، بدون بررسی پایداری تولید
روش درست این است که هر آزمون، یک فرضیه مشخص را بررسی کند و نتیجه آن ثبت شود.
جمعبندی
سوختگی قطعات پلاستیکی در فرایند تزریق میتواند ناشی از حبس هوا، تخریب حرارتی مواد، شرایط نامناسب تزریق یا کیفیت نامطلوب مواد اولیه باشد. برای رفع پایدار عیب، ابتدا باید محل و الگوی سوختگی مشخص شود و سپس عوامل مؤثر بهصورت مرحلهای بررسی شوند.
اگر سوختگی در انتهای مسیر پرشدن و در یک نقطه ثابت ظاهر میشود، بررسی هواگیری قالب باید در اولویت قرار گیرد. اگر تغییر رنگ در اثر ماندن مواد در سیلندر یا توقف دستگاه تشدید میشود، بررسی دما و زمان ماند اهمیت بیشتری دارد.
اصل مهم در عیبیابی تزریق پلاستیک این است: ابتدا علت را مشخص کنید، سپس پارامتر را تغییر دهید. این رویکرد به کاهش ضایعات، کوتاهشدن زمان تنظیم دستگاه و افزایش پایداری تولید کمک میکند.
ماشیننامه؛ دانش فنی برای تولید دقیقتر و ضایعات کمتر.
این نکته جنبه آموزشی عمومی دارد. برای تنظیمات دقیق، برگه اطلاعات مواد و دستورالعمل سازنده دستگاه مرجع است.